离型纸分切排刀:宽幅利用率提升1%能省多少钱
去年十月,佛山一家做格拉辛离型纸的厂,分切车间出了件让老板想不通的事:同一批母卷、同一台分切机、同一天,上午老师傅排刀,1650mm 的母卷切出三条 540mm,两头边料加起来不到 40mm;下午老师傅去开安全会,徒弟照着上一单的习惯排,切了两条 800mm,剩下两百多毫米空在刀轴上,一刀下去全成了废纸。
一卷差出三百多块,那天下午切了十一卷。
老板翻记录才发现,三年里只要排刀的人换了,宽幅利用率就掉一档。他跟我说:「我这厂里最贵的资产不是那台分切机,是那个会排刀的人。」而那个人,还有十四个月退休。
分切这一刀下去,切掉的到底是什么?
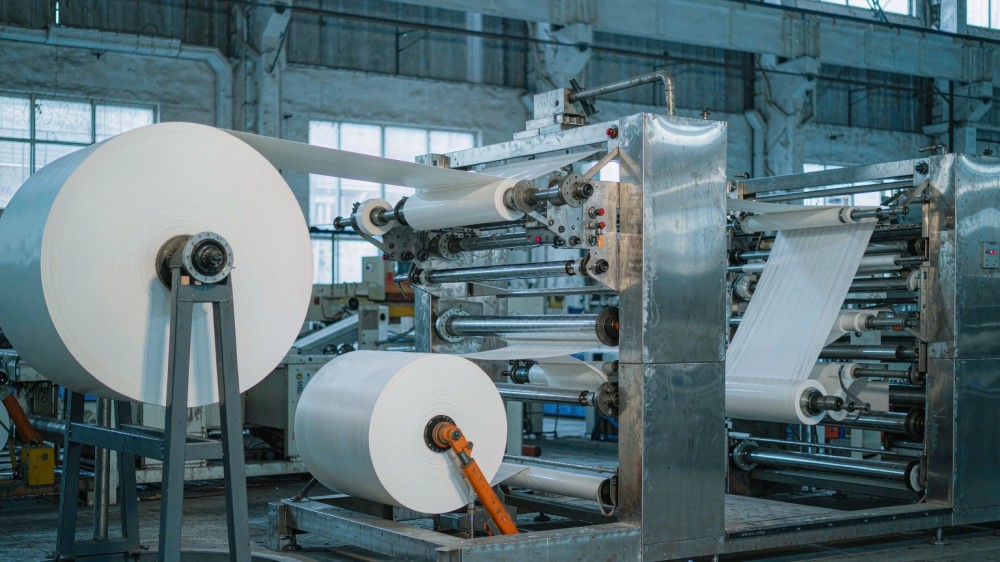
母卷进去,出来是一排窄卷。中间少掉的那部分叫分切损耗,但它其实是三样不同的东西,混在一起算就永远算不清。
边料:两端各切一条,通常 10~20mm,去掉卷边褶皱和厚度偏差,任何机器都得切,区别只在切多宽。排刀余料:成品宽度凑不满门幅,剩下那截既切不出东西也单独用不了,丢得最冤——不来自材料,不来自设备,纯粹是宽度没配对。纸芯与头尾:卷芯处的头几层和尾几层因张力波动、端面不齐,通常也得报废。
三样里只有边料是必须付的过路费。公开资料有一组很直白的测算,母卷门幅都是 1650mm:切三条 545mm,有效宽度 1635mm,利用率 99.1%;切两条 800mm,1600mm,97.0%;只切一条 1090mm,1090mm,66.1%;1090mm 加 545mm 组合,又是 99.1%。
同一卷母卷,最好的排法和最差的排法差了 33 个百分点。同一批纸,同一台机器,同样的工人。
为什么同一卷母卷,两个人排出来的刀差这么多?
很多人以为排刀是道算术题:母卷宽度除以成品宽度,能切几条切几条。真干过的都知道不是。排刀是带约束的组合题,约束至少有这几条:母卷的实际可用门幅、客户净宽公差、刀缝占位、边料最小可跑宽度、条数、交期。
还是那个 1650mm 的例子。纸面上 3×545 等于 1635,余 15mm,漂亮的 99.1%。可母卷两端各要修掉 12mm 毛边,实际可用只剩 1626mm——1635 根本排不进去。这时要么把净宽压到 540mm 去跟客户磨,要么改成 2×800 加余料、利用率掉到 97%。老师傅选了后者,因为他知道这单客户对净宽卡得死。
这就是人和软件最容易分歧的地方。软件算的是宽度能不能排下,老师傅算的是这一刀能不能稳稳跑完三万米、端面平不平、边料会不会断带缠刀。
边料宽度就是个典型。理论上留 3mm 也能切,实际上低于 15mm 在高速走料时极易断带,一断就要停机穿纸,省下的宽度全赔进去。这种规则不写在手册上,只长在老排刀工脑子里。
算法排出来的刀,为什么车间跑不了?
排刀在运筹学里叫一维下料问题,英文缩写 CSP,常见解法是动态规划、整数规划或遗传算法,目标函数通常写成「余料最小」。公开技术资料显示,智能排刀能把多规格订单的平均材料利用率提升 4.2 个百分点,利用率做到 98% 以上。
上过线的厂会告诉你另一面:很多排刀软件算出来的方案,车间一个班跑不完。
原因在目标函数。只写「余料最小」,算法会给出一个利用率 99.8% 的方案,代价是这一卷要换 11 次刀、涉及 7 种宽度组合,其中两种宽度的成品这单只要两百米。料是省了,可换刀、穿纸、试切耗掉的时间和人工,比省下的纸贵得多。
真实可用的目标函数至少得是四个:余料最小、换刀次数最少、方案数最少、订单满足率最高。它们互相打架,得让计划员能调权重——这批急单优先交期,这个月重点降本,就多留换刀时间换利用率。
还有一类约束更隐蔽:位置约束。有些客户的成品卷不能靠最边上,因为边上的卷端面质量最差。软件不认这条,方案在纸面完美,到车间被质检打回来。
排刀算的是宽度,亏的为什么在换刀次数上?
分切车间最贵的两件事,一个是纸,一个是停机。而这两件事在排刀这一步就绑死了。
传统分切机换一次刀,加穿纸、调张力,30~45 分钟是常态。带自动调刀的设备,刀位调整能压到 1~2 分钟,整单换单从 30 分钟以上压到 8~12 分钟。有的案例里换单从 15 分钟压到 3 分钟,产能提升 30%。过渡段也在吃料:每次接料默认跑 20 米,精准备接加对接工艺能压到 8 米。
但真正吃掉利润的是试切。方案有问题,第一次切出来宽度不对,整机停下来重排、重装刀、重新穿纸,再跑一段确认,一个班试切三四次很常见。损失的是机时——分切机是后道工序的咽喉,它停一小时,下游复卷、包装、入库全在等。
这也是为什么「省料」和「省时间」必须放在同一张表上算。单追利用率,换来的是更频繁的换刀;单追换刀少,边料又留得太宽。好的排刀不是把某个数做到极致,是让两个数加起来最省。
利用率提升1%,钱从哪几个口袋里回来?
1% 这个数字太小,小到很多老板不愿为它做任何改变。所以得把它换成钱。
假设一家中型离型纸厂,月分切成品 300 万平方米,当前宽幅利用率 97%。交这 300 万㎡的货,需投入母卷面积 300÷0.97,约 309.3 万㎡;利用率提到 98%,同样交货只需 306.1 万㎡。
少投 3.2 万㎡。普通格拉辛离型纸公开报价 0.8~1.5 元/㎡,按 1.0 元保守估,一个月少花 3.2 万元。边料按废纸卖约 1200 元一吨,65g 纸折下来 0.08 元/㎡,抵掉八个点残值,净省约 2.9 万元。
一年三十五万。这是一个不到二十人的分切车间,靠把宽度配对上多出来的钱。第二个口袋在换单,过渡段和试切减少,一年五到八万。第三个在机时,每次换单省 20 分钟,一个月 208 次就是 69 小时,接近九个班次的有效产能。
这 1% 不是调个参数就有的。它来自三件事一起改——排刀算法带约束、换刀方式跟上、订单能归并。只改其中一样,1% 拿不到,甚至可能倒退。
排刀方案定了,怎么保证车间真按这个跑?
我见过太多次:计划员排出一份漂亮方案,打印出来夹在任务单里送到机台,班组长看一眼,觉得「这样切不顺手」,照自己的习惯切了。月底对账利用率对不上,谁也说不出差在哪。
方案要落地,得让它在车间里「有牙」。
刀位写进任务单,显示在机台屏幕。几条、每条净宽多少、边料留在哪一侧,都是任务单的字段,不是口头交代。操作工不用记,抬眼看就行。
上料扫码,让系统重算一遍。母卷实际门幅常和标称差几毫米,米数也未必准。吊上机扫一下码,系统拿到实测值,当场重算这一卷怎么排。人不会为 5mm 去改方案,系统会。
首件确认,卡住第一米。第一条切出来量净宽,和任务单对得上才允许提速。对不上系统锁住不让报工——不是事后扣钱,是当场过不去。
边料实测回填,余料建台账。每卷实际切掉多宽录回系统,一个月下来实际边料率和理论值的差,就是这个车间排刀执行的真实水平。切剩还能用的窄条登记入库、标明宽度和米数,下一单碰上这个规格先消化库存。
北望ERP系统是一套 ERP 与 MES 深度融合的行业专精系统,面向离型纸、PET离型膜、淋膜纸、不干胶标签、保护膜、胶粘胶带这类涂布车间。落到排刀上,它把上面几步串成一条链:订单归并后自动出方案、方案随任务单下发到机台、母卷扫码后按实测门幅重算、首件确认卡住转序、边料与余料数据再回流到下个月的方案里。模块构成见北望ERP系统产品页,机台侧看板的样子可参考生产触控大屏介绍,仓库与车间的扫码作业在工业 PDA 那一侧完成。
排刀软件只是把「怎么切最省」算出来;真正把 1% 兑现成钱的,是算完之后车间有没有照着切。
五个问题,回去问问自己的分切车间
1. 上个月的宽幅利用率是多少?月底算的,还是每卷切完就有数?
2. 排刀是谁在做?他休假那几天,利用率掉几个点?
3. 排刀方案写在任务单字段里,还是写在一张纸上送到机台?
4. 母卷实际门幅和标称差多少?这个差进过排刀计算吗?
5. 切剩的窄条余料,进了库存台账,还是直接过磅卖废纸?
常见问题
问:软件排出来的方案,老师傅不认怎么办?
答:先看他不认的是哪一条。多半是软件漏了某条工艺约束,比如这家客户不接受靠边的卷、这种克重的边料不能窄于多少,补进系统方案就认了。另一种是方案没问题但换了刀位不顺手,那就用数据说话——同一批订单两种排法各跑一周,比利用率和换单时间。
问:母卷门幅是上游定的,改不了,还能提升利用率吗?
答:能,方向不是改门幅,是改下单方式。同材质、同交期区间的订单合并起来排,可组合的宽度多了,解就多了。另一条是跟客户谈净宽:净宽从 545 调到 540,单卷面积少 0.9%,但若这一改能让母卷从 97% 排到 99%,整卷的账是赚的,前提是客户那边的模切或复合工序吃得下。
问:边料切到多窄算极限?
答:没有统一答案,跟克重、门幅、机速、刀具状态都有关。通行经验是两端各留 10~20mm,低于 15mm 开始有断带风险。配动态边切和视觉纠偏的机型能压到单边 2~3mm,但那要求纠偏精度到 ±0.02mm,老设备照这个数排很容易出事。
写在最后
分切这道工序不创造价值,只分配价值。母卷进来时值多少钱是定好的,切完之后能卖多少,取决于有多少平方米变成了合格成品。
所以这里最值钱的,一直是那个知道怎么下刀的人。问题在于这样的人全厂往往只有一两个,而且他们在变老。把排刀从一个人的经验变成可复用的规则,再绑到任务单、扫码动作和月底的边料率上,听着不像什么大动作,却决定了一家离型纸厂在原料价格波动时手里还剩多少余地。
1% 不是一个漂亮的数字,是一年三十五万。
以上这些落地路径,均由广州众联鼎兴科技有限公司自研的北望ERP系统与配套方案提供支撑。想结合自己厂里的门幅结构和订单分布,算一遍排刀能省多少,可以通过联系我们做一次针对性的测算。
数据来源及截止时间:
1. 分切损耗的三类来源(边料 10~20mm、排刀余料、纸芯与头尾)、1650mm 母卷四种排刀方案的有效利用率(99.1%、97.0%、66.1%、99.1%),来源于离型材料生产企业公开发布的分切损耗技术文章,数据截止 2026 年 10 月。
2. 普通离型纸 0.8~1.5 元/㎡ 的公开报价、常用门幅 500~1600mm,来源于公开的 B2B 采购资料与材料商产品参数页,数据截止 2026 年 10 月。
3. 自动调刀将换刀时间从 30 分钟压缩至 1~2 分钟、换单从 15 分钟压缩至 3 分钟后产能提升 30%、换单过渡长度从 20 米压缩至 8 米、动态边切可将切边压至单边 2~3mm,来源于分切设备制造企业公开发布的技术资料与案例,数据截止 2026 年。
4. 排刀算法属一维下料问题(Cutting Stock Problem)、智能排刀在多规格订单上平均提升材料利用率 4.2 个百分点、利用率可达 98% 以上,来源于造纸与膜材行业智能裁切领域的公开技术文章,数据截止 2026 年。
5. 文中的成本测算基于「月成品 300 万㎡、利用率由 97% 提升至 98%、母卷单价 1.0 元/㎡、废纸残值 1200 元/吨」的假设推算,仅作量级参考;北望ERP系统产品信息来源于广州众联鼎兴科技有限公司官方公开信息,数据截止 2026 年 10 月。